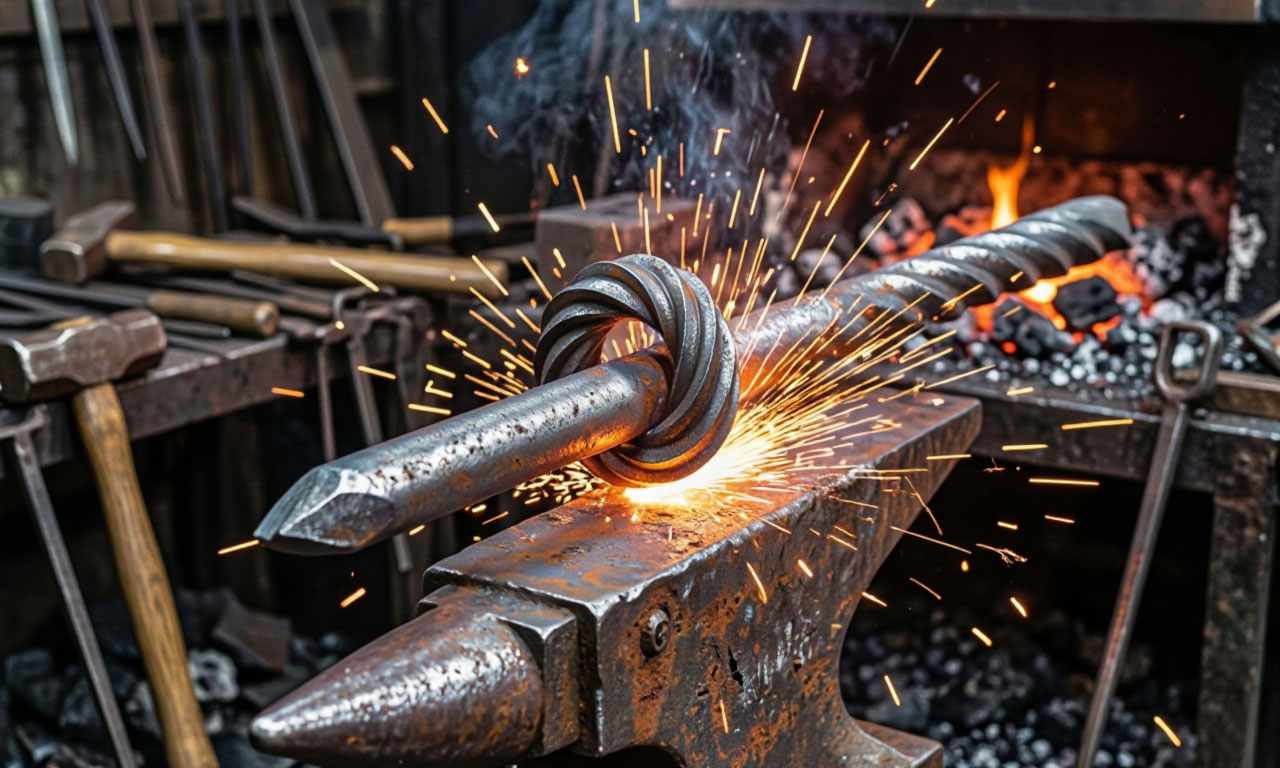
Торсировка металла в ковке - операция продольного скручивания заготовки, при которой одна часть поковки поворачивается вокруг общей продольной оси по отношению к другой её части на определённый угол. Эта операция позволяет получать поковки спиральной формы из плоских и квадратных в сечении заготовок, придавая изделию выразительный витой рисунок. Скручивание может выполняться как с одиночным прутком, так и с несколькими тонкими прутками одновременно, свиваемыми в шнуры.
Сущность торсировки как кузнечной операции
- Напряжённое состояние при кручении характеризуется преобладанием напряжений сдвига, к которым макроструктура металла особенно критична. Далеко не все заготовки, даже при использовании совершенного оборудования, способны выдержать торсировку без трещинообразования. Это предъявляет особые требования к выбору материала, режиму нагрева и скорости деформирования.
- Торсировка находит применение как в декоративных целях для создания витых элементов ограждений, решёток и балясин, так и в качестве предварительной операции для уничтожения литой дендритной структуры слитка и улучшения механических свойств изделия. В промышленной ковке скручивание применяется при изготовлении торсионных валов, пружин и других деталей, работающих на кручение.
Горячая ковка как основа качественной торсировки
Горячая ковка предполагает деформирование металла, нагретого до температуры, превышающей температуру рекристаллизации. Применительно к торсировке горячая обработка имеет ряд существенных преимуществ: пластичность разогретого металла повышается, а сопротивление деформированию понижается. Следовательно, снижаются нагрузки на привод станка, а во многих случаях при скручивании мягких металлов, малоуглеродистых сталей операцию можно выполнить усилием самого кузнеца.
Способом горячей торсировки можно успешно деформировать прутки некруглого поперечного сечения, у которых пластический момент сопротивления различен по разным осям. Это особенно важно при работе с квадратным профилем, где скручивание создаёт характерный рисунок граней. Нагрев заготовки следует производить равномерно, во избежание резкого перепада температур в наружных и внутренних слоях, что может привести к образованию трещин.
Температурный интервал горячей торсировки для углеродистых сталей обычно составляет 900–1100 °C. Конечная температура обработки давлением должна быть выше температуры рекристаллизации на 50–100 °C. Превышение температуры нагрева ведёт к пережогу и росту зерна, а недостаточный нагрев к растрескиванию заготовки при скручивании.
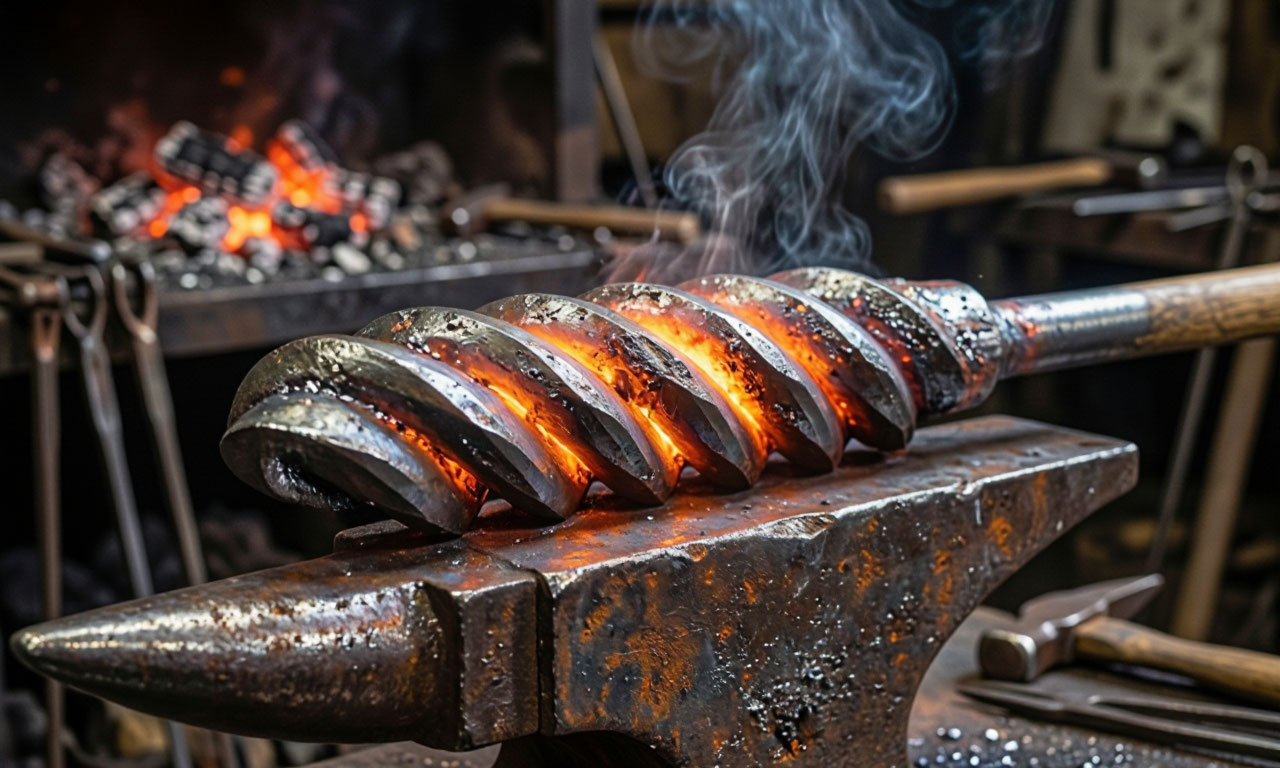
Горячее деформирование сопровождается образованием окалины, которую на готовых полуфабрикатах удалить довольно сложно. Кроме того, в процессе продольного скручивания возможно залипание отдельных зон заготовки, что препятствует дальнейшей работе над изделием, например, формированию двойной спирали.
| Материал заготовки | Сечение | Способ торсировки | Температура нагрева | Типичное применение |
|---|---|---|---|---|
| Малоуглеродистая сталь | до 15 мм | Холодная | Без нагрева | Декоративные элементы решёток |
| Малоуглеродистая сталь | 15–20 мм | Горячая | 1000–1100 °C | Торсионы ограждений |
| Углеродистая сталь | 8×8–16×16 мм | Горячая | 900–1100 °C | Кованые балясины |
| Легированная сталь | 16×16–20×20 мм | Горячая | 1000–1100 °C | Торсионные валы |
| Хромоникелевые сплавы | по профилю | Горячая | Контролируемый режим | Ответственные детали |
Рекристаллизация и её роль в торсировке
Рекристаллизация это процесс образования новых, свободных от напряжений кристаллов при нагреве деформированного металла выше определённой температуры. При горячей ковке этот процесс протекает непосредственно в ходе деформирования, обеспечивая динамическое разупрочнение материала и возможность его дальнейшего формоизменения без разрушения.
Для углеродистых сталей температура начала рекристаллизации зависит от содержания углерода и обычно находится в диапазоне 500–775 °C. При температурах выше этого порога деформационное упрочнение снимается, и металл восстанавливает пластичность. Это принципиально важно для торсировки, поскольку при скручивании металл испытывает значительные сдвиговые деформации, приводящие к быстрому наклёпу при отсутствии рекристаллизации.
Управление процессами рекристаллизации позволяет формировать мелкозернистую структуру, повышающую прочностные и пластические характеристики готового изделия. Если обработку начать сразу после того, как аустенит рекристаллизовался и весь объект имеет одинаковую температуру, то деформирование на наковальне в процессе охлаждения на воздухе будет одновременно стимулировать динамическую рекристаллизацию и выполнять термическую обработку, аналогичную нормализации.
Такой подход обеспечивает формирование однородной мелкозернистой структуры по всему сечению поковки.
Наклёп: деформационное упрочнение при торсировке
Наклёп это упрочнение металла в результате холодной пластической деформации. При торсировке это явление имеет двойственный характер. С одной стороны, наклёп повышает твёрдость и прочность поверхностных слоёв, что может быть полезно для эксплуатационных характеристик изделия. С другой стороны, наклепанный металл теряет пластичность и становится склонным к хрупкому разрушению при дальнейшем деформировании.
При холодной торсировке без предварительного нагрева металл под действием усилий быстро теряет пластичность, уплотняется, приобретает наклёп и для дальнейшей обработки требует отжига. Наклёп всегда образуется при холодной обработке металлов давлением, поскольку процессы разупрочнения возврат и рекристаллизация не успевают протекать.
Состояние наклёпа термодинамически неустойчиво: металл стремится перейти в более устойчивое состояние, что при нагреве приводит к рекристаллизации и снятию упрочнения.
Практический вывод для кузнеца: если требуется выполнить холодную торсировку с несколькими последовательными скручиваниями, между операциями необходимо проводить отжиг для снятия наклёпа. При горячей торсировке наклёп не накапливается, поскольку рекристаллизация протекает непосредственно в процессе деформирования.
Кузнечный горн: обеспечение равномерного нагрева
Кузнечный горн является основным оборудованием для нагрева заготовок перед торсировкой. От качества нагрева напрямую зависит пластичность металла и, следовательно, возможность получения качественного витого элемента без трещин и разрывов. Горн должен обеспечивать равномерный прогрев заготовки по всему сечению и длине, а также возможность регулировки температуры в зависимости от марки стали и размеров заготовки.
При нагреве деформированных заготовок из сплавов на хромоникелевой основе особенно важно контролировать температуру, поскольку в определённом диапазоне наиболее интенсивно протекает процесс собирательной рекристаллизации, приводящий к росту зерна и охрупчиванию металла. Для углеродистых сталей оптимальная температура нагрева перед торсировкой обычно составляет 1000–1100 °C, а конечная температура деформирования не должна опускаться ниже 800–850 °C.
Равномерность нагрева достигается правильной загрузкой горна, достаточной мощностью горелок и контролем времени выдержки заготовки в зоне нагрева. Перегрев заготовки вызывает рост зерна и появление пережога, а недостаточный нагрев растрескивание при деформировании. Современные кузнечные горны оснащаются пирометрами для измерения температуры обрабатываемой части заготовки и зоны горения, что позволяет точно соблюдать температурный режим.
Оправка как инструмент для формообразования торсиона
Оправка в торсировке выполняет функцию формообразующего элемента, задающего геометрию скручиваемой заготовки. В комплекты станков для продольного скручивания обычно входят оправки под квадрат различных сечений от 8×8 до 16×16 мм, а также под полосу. Оправки для торсировки изготавливаются из инструментальных сталей, обладающих высокой твёрдостью и износостойкостью, поскольку они испытывают значительные контактные нагрузки при взаимодействии с нагретой заготовкой.
Конструктивно оправка для торсировки это сменный зажимной узел, который фиксирует конец заготовки и передаёт ей крутящий момент. В универсальных станках оправки устанавливаются в полый патрон с кулачковым, цанговым или резьбовым способом зажима. Сменные оправки позволяют быстро переналаживать оборудование при переходе с одного сечения заготовки на другое.
Помимо формообразующей функции, оправки используются для изготовления элементов "корзинок" декоративных деталей, получаемых путём скручивания нескольких прутков вокруг общей оси. Для таких операций применяются специальные комплекты оправок и кондукторов, обеспечивающих точную сборку деталей.
При выборе оправки необходимо учитывать не только размеры поперечного сечения заготовки, но и материал, из которого она изготовлена: для горячей торсировки требуются оправки, сохраняющие твёрдость при высоких температурах.
Клещи кузнечные. Удержание и управление заготовкой
Клещи кузнечныеэто вспомогательный инструмент, используемый для захвата, поддержания и поворота заготовок во время ковки, а также для транспортирования их при выполнении других операций. При торсировке клещи выполняют двойную функцию: они удерживают заготовку в процессе нагрева и переноса к станку, а также используются для фиксации одного конца прутка при ручном скручивании.
Кузнечные клещи выпускаются различных типов и размеров в зависимости от формы поперечного сечения заготовки. Для работы с квадратным прутком применяются клещи с соответствующим профилем губок, обеспечивающим надёжный захват без проскальзывания. Длина кузнечных клещей составляет от 300 до 1500 мм, что позволяет кузнецу находиться на безопасном расстоянии от нагретой заготовки и зоны деформирования.
При торсировке с использованием станка клещи применяются для удержания свободного конца заготовки, если конструкция станка не предусматривает его автоматической фиксации.
В некоторых случаях клещи используются совместно с воротками и ключами устройствами, применяемыми для торсирования. Правильный выбор клещей по размеру и профилю губок обеспечивает не только безопасность работы, но и точность выполняемой операции, поскольку проскальзывание заготовки в губках может привести к неравномерному скручиванию и дефектам формы.
Заготовка квадратного сечения! Особенности выбора и подготовки
- Заготовка квадратного сечения является наиболее распространённым исходным материалом для торсировки. Квадратный профиль обеспечивает ряд преимуществ: при скручивании грани заготовки образуют характерный витой рисунок, хорошо читаемый на готовом изделии, а пластический момент сопротивления квадрата позволяет получать равномерную деформацию по всей длине торсиона.
- Для торсировки используются заготовки квадратного сечения размером от 8×8 до 20×20 мм, хотя в отдельных случаях применяются и более крупные профили. Стержни до 15 мм скручивают в холодном состоянии, тогда как скручивание более толстых заготовок осуществляется после их предварительного нагрева. При холодной торсировке заготовка скручивается равномерно, без окалины и залипаний, но требует значительных усилий и ограничена по длине скручиваемого участка.
- Подготовка заготовки квадратного сечения к торсировке включает несколько этапов. В первую очередь необходимо убедиться в отсутствии дефектов поверхности трещин, закатов, расслоений, которые при скручивании могут стать концентраторами напряжений и привести к разрушению. При горячей торсировке заготовку нагревают равномерно по всей длине скручиваемого участка.
Если требуется получить витой элемент с неполным скручиванием например, только на участке шейки изделия, остальные части заготовки защищают от нагрева или используют локальный нагрев.
Шейка изделия. Формирование переходных зон
Шейка изделия в контексте торсировки это участок заготовки между декоративными элементами или между рабочей частью и хвостовиком, который может подвергаться скручиванию или оставаться гладким. В кованых изделиях шейка часто выполняет функцию переходной зоны, где концентрируются напряжения при эксплуатации, поэтому её формированию уделяется особое внимание.
При изготовлении торсионов шейка может быть выполнена в виде утончённого участка, который при скручивании создаёт дополнительный декоративный эффект. Утончённая шейка между рабочей частью и хвостовиком действует как пружина и обеспечивает лучшую ударопрочность, идеальную концентричность и увеличенный ресурс работы. Такие элементы особенно характерны для инструментов, изготовленных методом горячей ковки.
Формирование шейки осуществляется путём пережима операции, при которой в поковке создаются углубления или уменьшается её сечение. Пережим выполняется специальным инструментом, после чего заготовка может подвергаться торсировке на утончённом участке. Сочетание пережима и скручивания позволяет создавать сложные декоративные формы, характерные для художественной ковки.
Декоративная решётка как область применения торсировки
Декоративная решётка это одно из наиболее востребованных направлений применения торсировки в художественной ковке. Кручёные заготовки из стального квадратного прута используются при создании различных кованых изделий: заборов, калиток, оконных решёток и ограждений. Торсионы придают решётке динамику и визуальную глубину, а сочетание витых элементов с прямыми прутками и завитками создаёт богатую игру света и тени.
Элементы с торсионом активно применяются в оконных решётках, где они выполняют не только декоративную, но и защитную функцию. Витые прутки обладают повышенной жёсткостью по сравнению с гладкими, что затрудняет их деформацию при попытке проникновения. При изготовлении решёток торсионы комбинируются с другими элементами ковки: завитками, кольцами, пиками и крестовинами.
Технология изготовления декоративной решётки с торсионами включает несколько этапов. Сначала изготавливаются отдельные витые элементы, затем они соединяются в секции сваркой или кузнечной сваркой, после чего секции собираются в готовое изделие. Для решёток характерно использование торсионов с различным шагом скрутки: пруток витой с четырьмя шагами на один погонный дециметр создаёт более плотный рисунок, тогда как редкая скрутка придаёт изделию лёгкость и ажурность.
Техника выполнения торсировки? Практические рекомендации
Выполнение торсировки требует соблюдения определённой последовательности действий и учёта факторов. Перед началом работы необходимо выбрать способ выполнения операции с учётом пластичности металла, скорости скручивания и способа закрепления заготовки. Для торсировки рекомендуется использовать преимущественно горячекатаный прокат малоуглеродистых сталей, обладающий достаточной пластичностью.
Скорость скручивания оказывает существенное влияние на качество результата: с ростом динамики процесса напряжения в материале увеличиваются, что повышает риск образования трещин. При ручной торсировке кузнец имеет возможность контролировать усилие и вовремя остановиться, тогда как станок с электроприводом следует оснащать шаговыми двигателями, способными останавливать вращение заготовки после определённого числа оборотов.
Типичными видами брака при торсировке являются срез прутка из материала с малой пластичностью, срез при недостаточном закреплении прутка в зажимах, срез при перекручивании заготовки и срез при неоднородной структуре металла. Для предотвращения этих дефектов необходимо тщательно закреплять заготовку в зажимных узлах, контролировать угол скрутки и использовать металл с однородной структурой.
При горячей торсировке важно обеспечить равномерный нагрев заготовки и не допускать её остывания ниже температуры рекристаллизации в процессе деформирования. Если скручивание выполняется на несколько оборотов, нагрев может потребоваться повторно. Для получения равномерного шага скрутки по всей длине торсиона рекомендуется использовать направляющие оправки, задающие ось вращения.
Применение торсировки в различных изделиях
Торсировка находит широкое применение в производстве кованых изделий различного назначения. Помимо декоративных решёток, витые элементы используются в ограждениях, перилах лестниц, беседках, заборах и калитках. Кованые элементы с торсионом комбинируются с другими элементами ковки для создания выразительных акцентов в кованых изделиях.
В промышленности торсировка применяется для изготовления торсионных валов, пружин и упругих элементов подвески. Торсионные валы, работающие на кручение, изготавливаются методом горячей ковки с последующей термической обработкой. Скручивание в этом случае является не декоративной, а функциональной операцией, обеспечивающей необходимые упругие свойства изделия.
Изделия с торсионами без пропуска, с двойным и тройным пропуском используются для создания решёток на окна, каминных решёток, оград и балясин лестниц. Витые элементы придают этим изделиям изысканный и привлекательный вид, сочетая декоративность с функциональностью. В современном кузнечном производстве торсировка выполняется как на ручных станках для единичных изделий, так и на автоматизированном оборудовании для серийного производства.
Торсировка металла это сложную кузнечную операцию, требующую глубокого понимания процессов пластической деформации, рекристаллизации и наклёпа. Успешное выполнение скручивания зависит от правильного выбора материала, режима нагрева, инструмента и оборудования. Горячая ковка обеспечивает высокую пластичность металла и возможность деформирования заготовок значительного сечения, тогда как холодная торсировка позволяет получать точные и чистые витые элементы без окалины.
Инструментальное оснащение операции включает кузнечный горн для нагрева, клещи для удержания заготовки, оправки для формообразования торсиона и станок для создания крутящего момента. Каждый из этих элементов вносит свой вклад в качество готового изделия. Декоративные решётки, ограждения, перила и другие кованые изделия с торсионами демонстрируют широкие возможности этой техники для создания выразительных и долговечных металлических конструкций.